

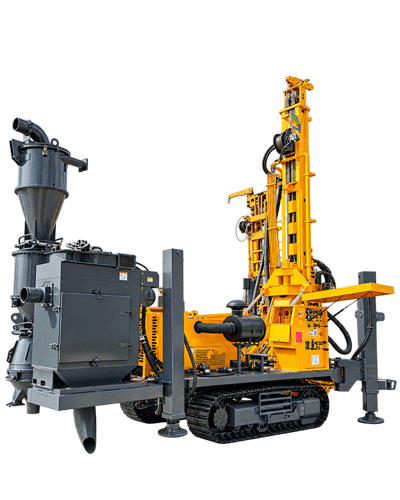
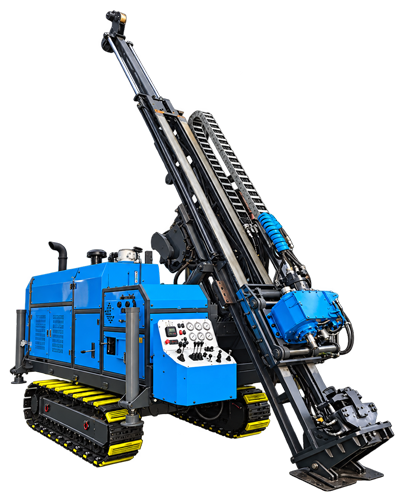
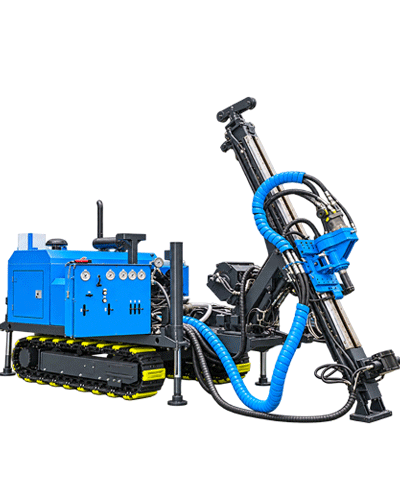
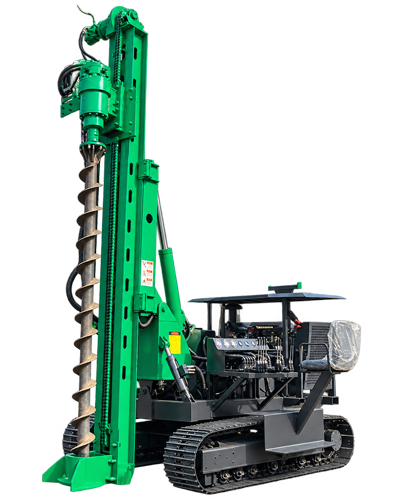
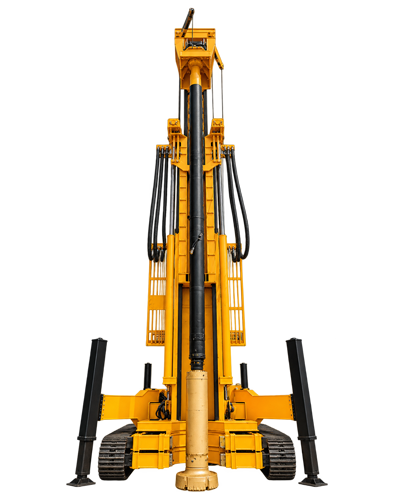
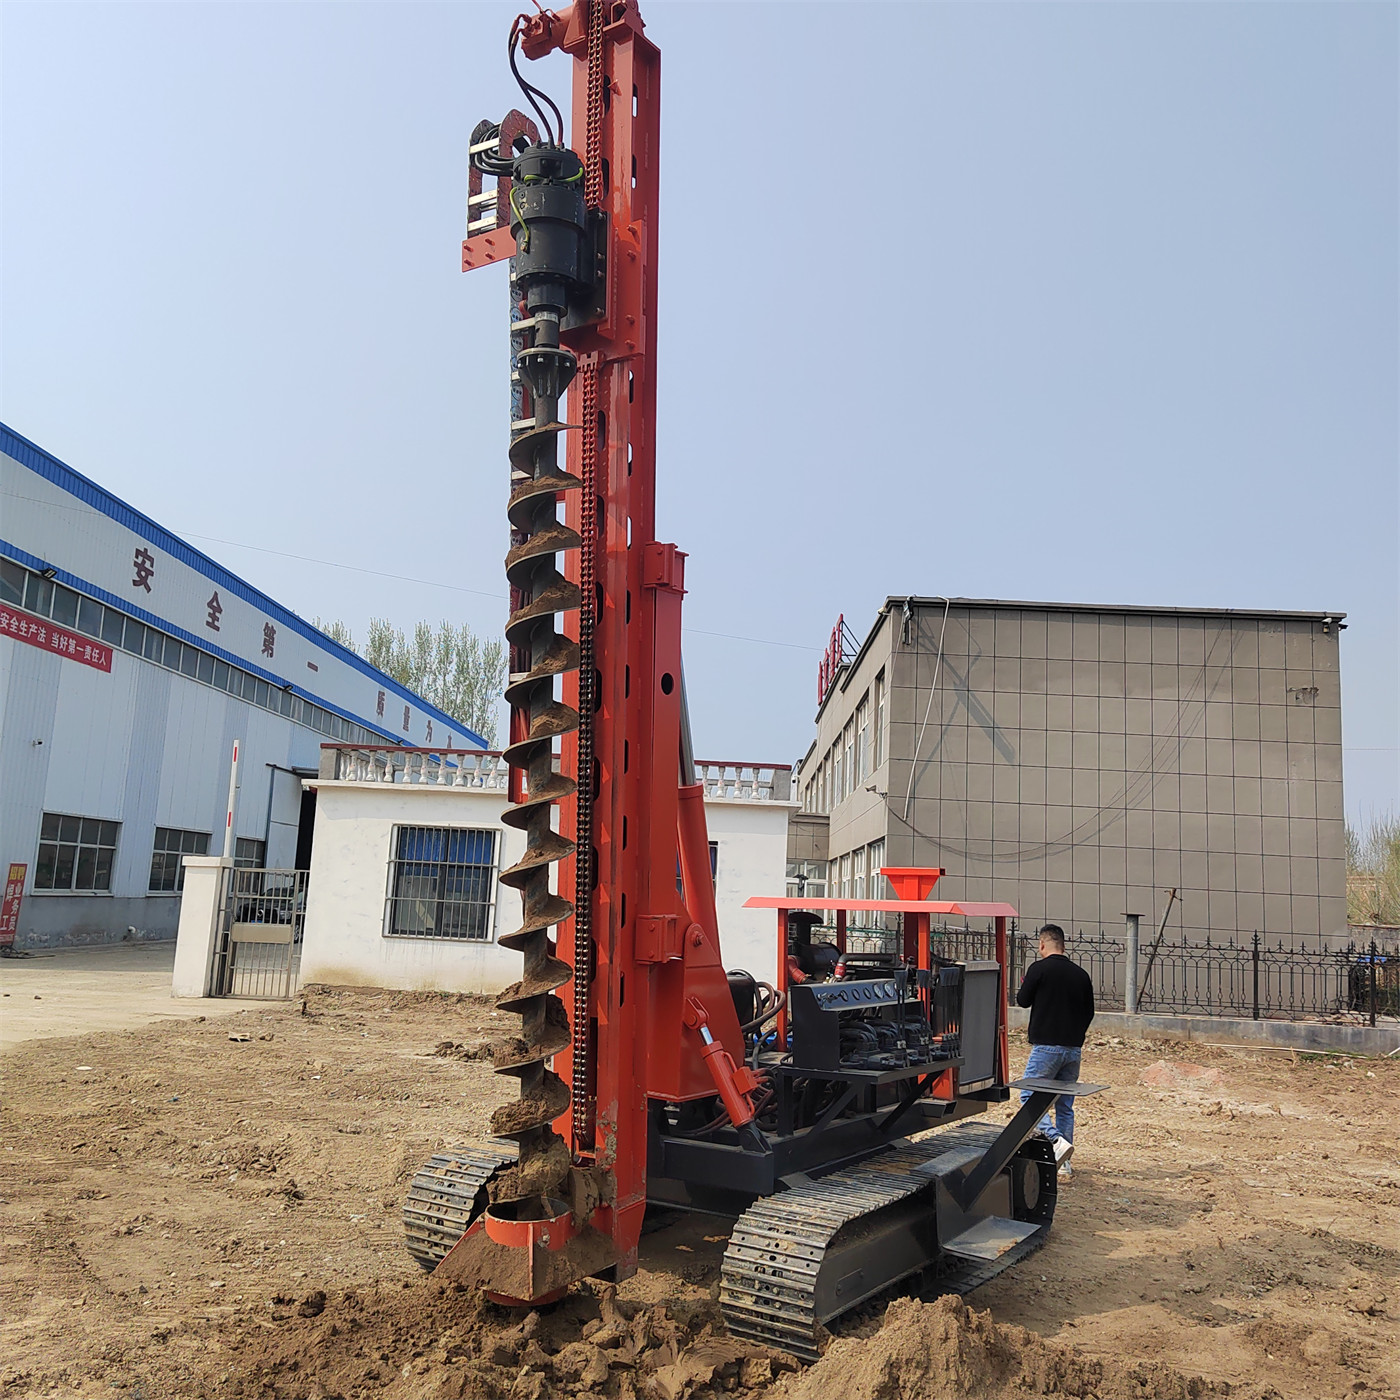
"Bu makinede 360° dönüş var, o hâlde her kazık noktasında makineyi hareket ettirmeye gerek yok, değil mi?" Fotovoltaik kazık çakma makinesi seçimi tartışmalarında bu soruya sıkça rastlanır. Soru, 360° dönüşü tüm sahayı kapsayan bir delik hizalama yeteneği olarak yorumlar; ancak kamuya açık verilerde 360°, üst çalışma mekanizmasının şasiye göre dönüş aralığını tanımlar; şasinin otomatik hareket ettiği veya matkabın herhangi bir kazık noktasına ulaşabildiği anlamına gelmez. PV390R'de 360° dönüş, çift silindirli sağ-sol bom, 500 mm teleskopik dengeleme ve 120° kızak eğimi birlikte listelenir; bu işlevlerin her biri farklı bir ayar aralığını kapsar ve birlikte kısmi makine hareketini azaltabilir; ancak ne kadar azaltacağı kazık noktalarının nasıl düzenlendiğine, makinenin nerede durduğuna ve zeminin makineyi taşıyıp taşıyamayacağına bağlıdır.
Bu makalenin ele aldığı konu oldukça somuttur: "Makineyi hareket ettirmeye gerek yok" ifadesini parçalara ayırarak hangi kazık noktası ayarlarının üst mekanizma ile yapılabileceğini, hangilerinin hâlâ şasi hareketi gerektirdiğini ve karar vermeden önce hangi saha bilgilerinin hazırlanması gerektiğini ortaya koyar.
Önce "dönüşün" hangi parçayı döndürdüğünü ayırt edin
PV390R verilerinde 360° dönüş, "üst çalışma mekanizmasının şasiye göre daha geniş bir yönde ayar yapabilmesi" olarak ifade edilir. Buradaki özne üst çalışma mekanizmasıdır; şasinin konumu değişmez. Yani makine bir konumda dururken matkap kulesi ve matkap farklı yönlere dönerek delik hizalayabilir; ancak makinenin saha üzerindeki yer değiştirmesi yine paletli şasi tarafından gerçekleştirilir.
Bu tanım, "her kazık noktasında makineyi hareket ettirmeye gerek yok" değerlendirmesini doğrudan sınırlar. Dönüş, aynı durma noktası çevresindeki yön kapsamını çözer; makineyi kazık noktaları arasında kendi kendine hareket edebilen bir platforma dönüştürmez. Kazık noktası üst mekanizmanın erişebileceği aralığın dışına çıktığında şasi yine hareket etmelidir.
Dört ayar grubunun her biri hangi sapmayı kapsar
PV390R'de delik hizalama yalnızca dönüşe bağlı değildir. Verilerde delik hizalamayla ilgili yapılar arasında 360° dönüş, çift silindirli sağ-sol bom, 500 mm teleskopik dengeleme ve 120° kızak eğimi yer alır. Bunlar farklı yönlerdeki sapmalara karşılık gelir; birlikte ele alındığında tek bir işlevin olduğundan fazla değerlendirilmesi kolaydır.
| Ayar kalemi | Veri ifadesi | Başlıca karşılığı |
|---|---|---|
| 360° dönüş | Üst çalışma mekanizmasının şasiye göre dönüşü | Aynı durma noktası çevresinde yön ayarı |
| Çift silindirli sağ-sol bom | Kızağın sağa-sola salınımı | Şasi sabitlendikten sonra yanal delik hizalama düzeltmesi |
| 500 mm teleskopik dengeleme | Ön-arka yönde ince ayar | Kazık noktası ön-arka sapmasının ayrıntılı hizalanması |
| 120° kızak eğimi | Kızak eğim açısı ayarı | Eğimli arazi veya eğik kazık noktalarında duruş ayarı |
Bu tablodan görülebileceği gibi dönüş yönü, bom yanal yönü, teleskopik dengeleme ön-arka yönü, eğim ise açıyı yönetir. Hepsinin işlevi, şasi hareket etmeden makinenin daha fazla delik hizalama sapmasını ele almasını sağlamaktır; ancak hiçbir veri bu ayarların herhangi bir kazık noktası aralığını kapsayabileceğini belirtmez. Kazık noktası düzeni teleskopik dengeleme ve bomun düzeltme aralığını aştığında, yeniden konumlanmak için yine palet hareketi gerekir.
Kazık noktası düzeni yoğunluğu ile makinenin durma konumu arasındaki ilişki
Verilerde PV390R'nin 360° dönüş, sağ-sol bom ve ön-arka teleskopik dengeleme kombinasyonuyla "tek bir durma konumunda daha fazla yönde kazık noktası ayarı tamamlanabildiği ve her kazık noktasında makineyi yeniden hareket ettirme süresinin azaltılabildiği" belirtilir. Buradaki ifade "daha fazla yön" ve "azaltma"dır; "tüm kazık noktaları" ve "tamamen gerek yok" değildir.
Gerçekte ne kadar makine hareketinin azaltılabileceği üç saha koşuluna bağlıdır: kazık noktası aralığı, makinenin durma noktası ile kazık noktası grubunun konum ilişkisi ve zeminin makinenin kazık noktaları arasında güvenli şekilde durmasına izin verip vermediği. Verilerde dönüş sonrası kapsanabilecek kazık noktası yarıçapı da bom ile teleskopik dengelenin birlikte sağladığı maksimum delik hizalama sapması da verilmez; bu nedenle yalnızca parametrelere bakarak "bir durma noktasında kaç kazık çakılabilir" hesaplanamaz. Bu kısım, projenin kazık noktası yerleşim planı ve makinenin gerçek ölçüleriyle ayrıca doğrulanmalıdır.
Makineyi hareket ettirmemenin ön koşulu şasinin önce sağlam durmasıdır
"Makineyi hareket ettirmeye gerek yok" tartışılırken gözden kaçan nokta şasinin park koşullarıdır. PV390R paletli şasi kullanır; palet genişliği 400 mm, verilerde tırmanma açısı 35° olarak belirtilir; uygun sahalar arasında fotovoltaik saha alanları, toprak yollar, eğimli araziler, çakıllı zeminler ve genel kaplamasız inşaat yüzeyleri yer alır. Bu koşullar makinenin sertleştirilmemiş zemine girebileceğini gösterir; ancak her konumun sabit bir durma noktası olarak kullanılabileceği anlamına gelmez.
Veriler ayrıca özellikle uyarır: Eğimli arazide çalışırken dönüş sonrası ağırlık merkezi değişimine daha fazla dikkat edilmeli, güvenlik yalnızca maksimum tırmanma parametresine göre değerlendirilmemelidir. Üst çalışma mekanizmasının dönüşü makinenin ağırlık merkezi durumunu değiştirir; bu nedenle eğimli arazide "makineyi hareket ettirmeme" uygulanabilirliği için önce park platformunun sağlamlığı doğrulanmalı, ardından dönüşle delik hizalama ele alınmalıdır. Zeminin yumuşak olduğu, yanal eğimin belirgin olduğu veya dolgunun sıkıştırılmadığı alanlarda önce durma noktasının işlenmesi gerekebilir; bu kısım makine parametrelerinin kapsamına girmez.
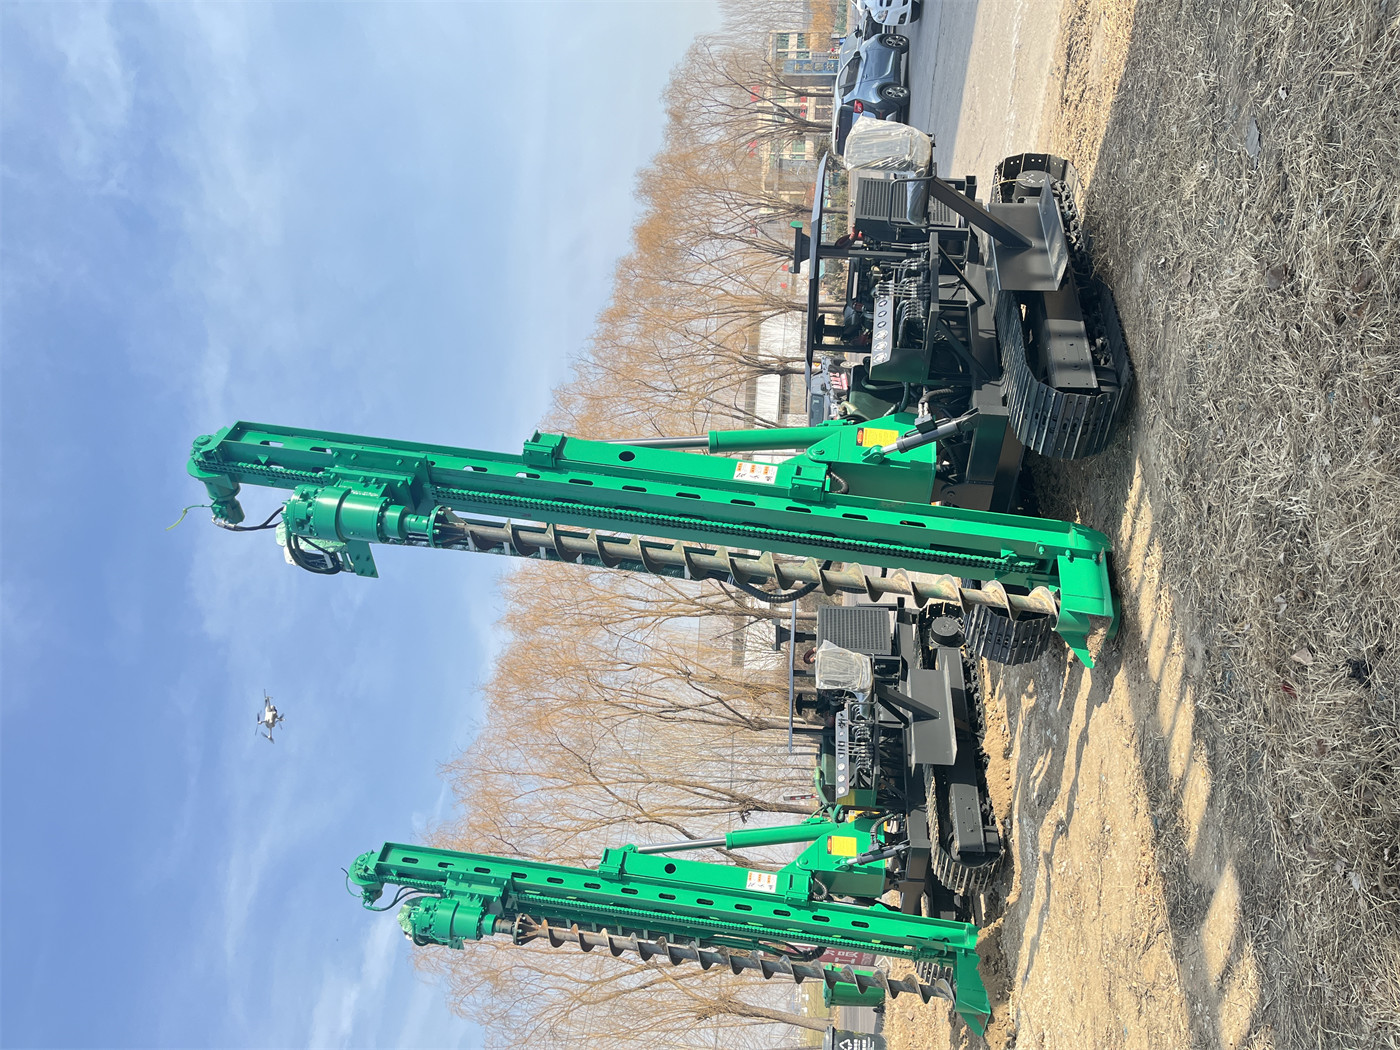
Çalışma yarıçapı dönüş işlevinin doğal sınırıdır
Verilerde inşaat dikkat notlarında şöyle belirtilir: Üst yapı döndürülmeden önce çevrede insan, araç, havai hat ve diğer makine girişimi olmadığı doğrulanmalıdır; delme sırasında personel dönen matkap, zincir baskı mekanizması, kızak salınımı ve üst dönüş aralığına girmemelidir. Bu, 360° dönüşün delik hizalama esnekliği sağlarken aynı zamanda makine merkezli bir çalışma yarıçapı oluşturduğu anlamına gelir.
Kazık noktalarının yoğun olduğu sahalarda bu çalışma yarıçapı komşu kazık noktaları, inşaat geçiş yolları ve diğer makinelerin konumuyla doğrudan ilişkilidir. Dönüş aralığı ne kadar büyükse boşaltılması gereken alan da o kadar büyüktür. Bu nedenle "makineyi hareket ettirmeme" makinenin dönüş ve kısa mesafe hareketi için harcanan zamanı kazandırır; ancak karşılığında dönüş alanının güvenlik doğrulaması işini getirir. İkisi aynı inşaat organizasyonu içinde değerlendirilmeli, yalnızca bir taraf hesaplanmamalıdır.
Delik çapı ve derinliği başka bir koşul sınıfını belirler
Delik hizalama yöntemi "matkabın kazık noktasına nişan alıp alamayacağını" çözer; "delme kapasitesi ve delme derinliği" sorununu çözmez. PV390R verilerinde delik çapı 80–600 mm, delme derinliği 0–6 m, redüktör maksimum torku 13000 N·m, matkap devri 90 r/min olarak verilir. Bu parametreler kazık tipi, zemin ve matkap seçimiyle ilgilidir.
Verilerde makinenin fotovoltaik ve mühendislik kazık çakma-delme ekipmanı olduğu, su kuyusu sondaj makinesi olmadığı açıkça belirtilir; temel değeri sığ katmanlarda yüksek frekanslı kazık noktası uygulaması, çok açılı çalışma ve karmaşık saha uyum yeteneğidir. Bu nedenle 360° dönüş delik hizalama aşamasındaki makine hareketini azaltsa bile tek deliğin sorunsuz tamamlanıp tamamlanamayacağı yine delik çapının 80–600 mm aralığında, delik derinliğinin 0–6 m içinde olmasına, zeminin zincir baskılı delmeye uygunluğuna ve çakıl taşı, dolgu katmanı gibi koşullarda matkap seçiminin uyumuna bağlıdır.
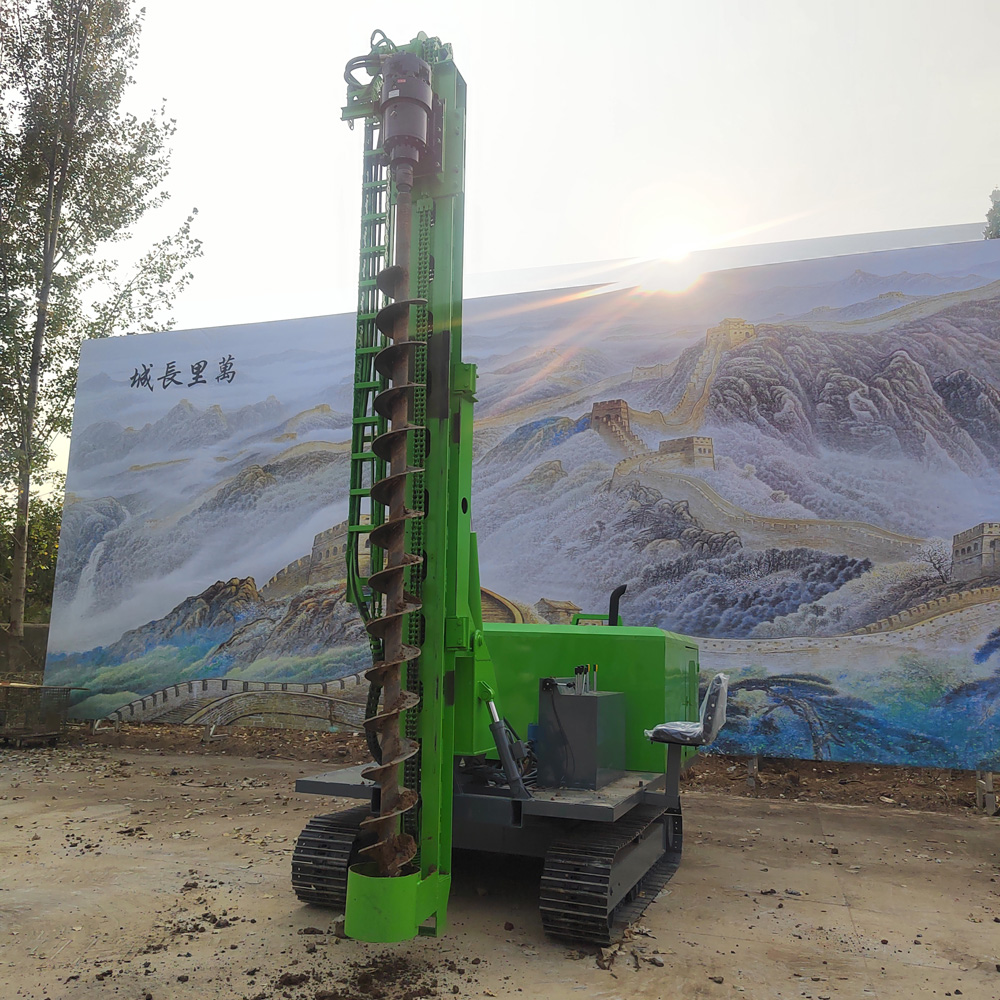
Hangi durumlarda "makineyi hareket ettirmeme" daha kolay geçerli olur
Mevcut verilere dayanarak tek bir sonuç yerine koşullu bir değerlendirme yapılabilir:
- Kazık noktaları dizi düzeninde ve aralıkları üst mekanizmanın tek seferde kapsayabildiği yerel aralıkta olduğunda ve makinenin durma konumu sabit durabildiğinde, dönüş ile bom ve teleskopik dengeleme kombinasyonunun makine hareket sayısını azaltma olasılığı daha yüksektir.
- Saha toprak yol, çimen, çakıllı zemin gibi kaplamasız yüzey olduğunda paletli şasi girebilir; ancak durma noktasının düz olup olmadığı ve taşıma kapasitesinin yeterli olup olmadığı sahada doğrulanmalıdır.
- Eğimli arazide çalışırken kızağın 120° eğimi duruş ayarı yeteneği sağlar; ancak dönüş sonrası ağırlık merkezi değişimi ve park platformunun sağlamlığı önce sağlanmalıdır; verilerde eğimli arazide dönüşlü çalışmanın güvenlik sınırı verilmez.
- Kazık noktası aralığı büyük veya düzen düzensiz olduğunda 500 mm teleskopik dengeleme ve bom düzeltmesi sapmayı kapsamayabilir; şasi hareketi yine kaçınılmazdır.
Bu koşullar içinde verilerin destekleyebildiği, makinenin hangi ayar işlevlerine sahip olduğu ve uygulama kapsamının nereye kadar tanımlandığıdır; destekleyemediği ise "bir durma noktasında kaç kazık noktasının tamamlanabileceği" gibi somut sayıdır. İkincisi için proje tarafının kazık noktası planı, makine dış ölçüleri ve saha zemin koşullarıyla nokta nokta doğrulama yapması gerekir.
Seçim öncesinde üreticiden doğrulanması gereken konular
Proje "makine hareketini azaltma"yı seçim gerekçesi olarak kullanmak istiyorsa yalnızca 360° rakamına bakmak yerine aşağıdaki soruların doğrulama listesine eklenmesi önerilir:
- Üst mekanizma döndükten sonra matkap merkezinin şasiye göre gerçek erişim aralığı nedir; verilerde bu değer verilmez.
- Çift silindirli bom ile 500 mm teleskopik dengeleme aynı anda kullanıldığında yanal ve ön-arka düzeltilebilir toplam sapma nasıl hesaplanır.
- Eğimli arazide çalışırken dönüş açısı ile izin verilen yanal eğim ve boyuna eğim arasında açık bir sınır var mıdır; veriler yalnızca ağırlık merkezi değişimine dikkat edilmesini belirtir.
- Kazık noktalarının yoğun olduğu sahalarda dönüş çalışma yarıçapı ile komşu kazık noktaları, havai hatlar ve inşaat geçiş yolları arasındaki minimum güvenli mesafe gereksinimleri nelerdir.
- Farklı kazık tipleri, delik çapları ve zeminlerde zincir baskı ile matkap konfigürasyonu arasındaki ilişki nedir; verilerde matkap model listesi verilmez.
Bu bilgilerin çoğu mevcut parametre tablosunda yer almaz; proje koşulları ve üretici teknik verileriyle ayrıca doğrulanması gereken kısımdır. Bunlar netleştirildikten sonra 360° dönüşün makine hareketini ne ölçüde azaltabileceğini değerlendirmek, "her kazık noktasında makineyi hareket ettirmeye gerek yok" ifadesini doğrudan kabul etmekten gerçeğe daha yakındır.